Беседовала Анна Кислицына
Специалисты «Полюс Вернинского» стали инициаторами важного шага в модернизации метрологических процессов. Метрологи предприятия проводят испытания конвейерных весов. Новая методика позволит значительно сократить временные и финансовые затраты на данную процедуру. Об особенностях этих испытаний, роли калибровочных цепей, а также работе с автовесами нашему изданию рассказал Антон Нарижный, главный метролог «Полюс Вернинского».

— Антон Владимирович, расскажите о традиционной процедуре поверки весов. Какие этапы включает процесс?
— Прежде всего нужно понимать, что конвейерные весы — ключевой узел учёта на любом добывающем предприятии, и малейшая погрешность может обернуться миллионными убытками. Контроль их точности жёстко регламентирован государственным стандартом ГОСТ 8.005-2002, который устанавливает строгую методику периодической поверки оборудования.
Весь процесс включает несколько обязательных этапов: всё начинается с внешнего осмотра и проверки геометрии (например, угла наклона роликов), переходит к техническому опробованию системы «вхолостую» не менее одного полного оборота ленты, а завершается самым ответственным шагом — непосредственным определением погрешности с помощью контрольного материала.

В основе финального этапа — правило многократных испытаний: для подтверждения класса точности весов необходимо трижды «прогнать» и взвесить порцию руды (или иного материала) на различных нагрузках, соответствующих эксплуатационным режимам. Масса этой контрольной пробы предварительно или сразу после теста фиксируется на весах для статического взвешивания. Сравнение показаний динамического конвейера и статического эталона позволяет определить точность конвейерных весов.
— Каковы главные предпосылки для создания новой методики?
— Полноценная процедура поверки одного конвейера — процесс масштабный и трудоёмкий, занимающий в общей сложности почти сутки. Подавляющую долю составляют подготовительные мероприятия, а именно — колоссальные сложности при формировании и логистике контрольной пробы материала. Метрологам необходимо выделить, взвесить на статических весах и доставить к конвейеру десятки тонн однородной руды строго определённой фракции и влажности, исключая её просыпание или налипание в процессе пересыпки. Координация работы погрузчиков, самосвалов, очистка весовых бункеров и сама трёхкратная перевалка многотонного массива требуют ювелирной точности и остановки работы смежных цехов. В итоге, несмотря на безупречную итоговую точность измерений, такие колоссальные временные затраты неизбежно оборачиваются вынужденным простоем фабрики, блокируют технологический поток и ведут к серьёзным финансовым потерям для предприятия.

Поэтому так важно, что сегодня у предприятий горно-обогатительного комплекса появился реальный шанс обеспечить метрологическую точность и при этом уменьшить производственные потери. Недавно Росстандарт внёс принципиальные изменения в нормативную документацию, открыв дорогу альтернативным методам контроля, позволяющим подтвердить класс точности оборудования с помощью специальных мер линейной плотности — роликовых калибровочных цепей.
— В чём особенность применения этих цепей?
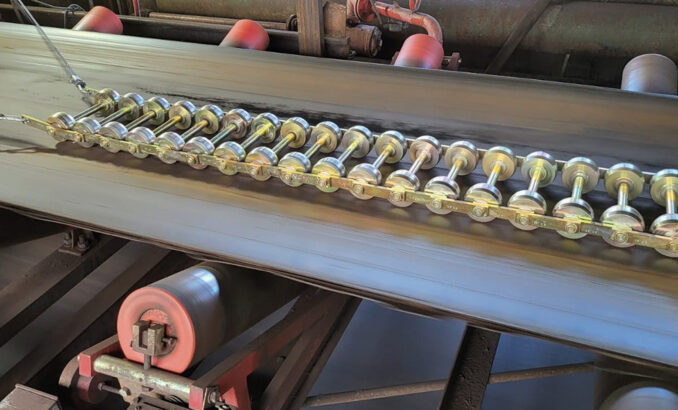
— Калибровочные (или роликовые) цепи выполняют функцию физического имитатора непрерывного потока руды. В процессе взвешивания движущейся руды конвейерные весы реагируют на два ключевых параметра: скорость движения ленты и её погонную нагрузку (массу материала на один погонный метр). Калибровочная цепь имеет строго заданную и эталонную линейную плотность — то есть масса каждого её метра одинакова. При укладке на движущуюся ленту цепь создаёт стабильное, равномерное и предсказуемое давление на весоизмерительные датчики, моделируя прохождение реальной горной массы, но без присущих ей недостатков, таких как изменение влажности, налипание или неоднородность фракции.
На «Полюс Вернинском» мы использовали цепи для настройки оборудования, поскольку до изменения госстандарта применять их для поверки нельзя. Поэтому мы разработали алгоритм интеграции цепей в новую методику поверки. Нашу инициативу мы представили на встрече с представителями Росстандарта. Сейчас предложение находится на этапе экспертного рассмотрения ведомством, и мы ожидаем официального решения регулятора.
— И как изменится процедура поверки?
— В случае утверждения предложенного нами регламента процесс поверки будет выглядеть следующим образом:
Первый этап — стационарный монтаж: цепь заранее закрепляется в специальном подвесном устройстве над конвейером и жёстко фиксируется на анкерных опорах, чтобы предотвратить её смещение по ходу движения.
Второй этап — имитация нагрузки: по сигналу метролога цепь опускается прямо на бегущую холостую ленту. Конвейер продолжает движение, ролики цепи вращаются на месте, создавая непрерывное и стабильное усилие на весовую платформу.
Третий этап — многоточечная калибровка: для имитации разных режимов работы фабрики (например, загрузка конвейера на 10 %, 50 % или 100 %) применяются цепи разного веса либо их комбинации, что позволяет проверить линейность показаний весов.
Четвёртый этап — математический пересчёт: интегратор весов фиксирует «прошедший» условный тоннаж, который затем напрямую сравнивается с теоретическим весом цепи, помноженным на длину прокрученной ленты.
Внедрение этого метода сокращает процедуру поверки с суток до нескольких часов, так как цепь приводится в рабочее положение нажатием кнопки или силами одной дежурной бригады без привлечения тяжёлой техники.

— Расскажите подробнее о применяемых весах: какую точность они обеспечивают при взвешивании, каков их предел измерений?
— На ключевых участках производства у нас задействованы два конвейерных узла учёта от признанного мирового лидера в этой области. Первый весовой комплекс построен на базе многороликовых весов. Данная система установлена на магистрали с высокой интенсивностью потока и рассчитана на предел взвешивания до 600 тонн в час.
Второй весовой комплекс оборудован однороликовыми весами. Эта система обслуживает менее нагруженную линию технологического потока и обеспечивает надёжное взвешивание с производительностью до 220 тонн в час.
Несмотря на конструктивные различия моделей (однороликовая и многороликовая конфигурации) и разную пропускную способность, оба комплекса откалиброваны под единый жёсткий стандарт предприятия. В реальных условиях эксплуатации обе системы обеспечивают стабильную точность с предельной погрешностью измерений в пределах от 0,5 до 1 %. Для задач оперативного контроля и сведения внутрифабричного баланса руды этот показатель является оптимальным.
— Какие шаги потребуются для изменения методики поверки?
— Переход на поверку цепями вместо руды — это серьёзная метрологическая реформа. Чтобы данный метод получил законную силу, нам предстоит пройти два ключевых шага на государственном уровне.
Первый из них — изменение сведений в Госреестре средств измерений (СИ). Важно, что нам не нужно заново регистрировать весы, — достаточно разработать новую методику поверки (с использованием роликовых цепей), доказать её точность в профильном институте и через Росстандарт официально внести изменения. Это самый быстрый путь, который позволит законно использовать цепи уже в ближайшее время.
Второй — актуализация ГОСТ 8.005-2002. Это более масштабная задача на перспективу. Через профильный Технический комитет Росстандарта мы инициируем внесение изменений в сам государственный стандарт, чтобы официально закрепить «роликовые цепи» как альтернативный метод поверки для всей промышленности.
Изменение ГОСТа — процесс долгий, поэтому сейчас мы делаем ставку именно на первый шаг, то есть на изменение методики под конкретные типы весов в Госреестре. Это позволит предприятиям уйти от простоев и легально использовать калибровочные цепи уже в ближайшей перспективе.
Впрочем, оптимизация работы конвейерных линий — лишь половина глобальной задачи по модернизации весового учёта на предприятии. В ходе упомянутой мной встречи с представителями Росстандарта наша команда подняла ещё один критически важный и болезненный для отрасли вопрос. Речь идёт о логистических тупиках и колоссальных временных затратах, с которыми сталкиваются метрологи при поверке другого массового оборудования — автомобильных весов.
— В чём заключается главная сложность поверки автомобильных весов? Почему именно этот вопрос был отдельно оговорён с регулятором?
— По автовесам достаточно острая ситуация. Это оборудование используется почти на каждом промышленном предприятии. Например, в группе «Полюс» эксплуатируют более 12 автовесов с пределом взвешивания от 80 до 500 тонн. По существующим стандартам, чтобы поверить такие весы, на наш удалённый ГОК нужно привезти сотни тонн эталонных гирь. Представьте, сколько спецтехники и транспорта для этого требуется! А после этого нужен целый день, чтобы погрузчик поместил эти гири на автовесовую платформу. Логистика процесса требует значительных финансовых затрат, а к тому же большого количества времени и человеческих ресурсов.
С учётом этих факторов мы предложили представителям Минпромторга и Росстандарта полностью отказаться от гирь и перейти на поэлементную поверку с помощью специальных силоизмерительных машин.
— Расскажите подробнее о предлагаемом вами способе.
— Суть нашей идеи заключается в переходе от громоздкого взвешивания всей платформы к индивидуальному контролю её ключевых узлов. Мы планируем временно снимать тензодатчики с весов и поверять их отдельно на специальной силозадающей машине. На практике это выглядит следующим образом.
Первый этап — быстрый демонтаж: специалисты дежурной бригады поочерёдно извлекают тензодатчики из-под весовой платформы автомобильных весов.
Второй этап — тестирование на установке: каждый снятый датчик поверяется на силозадающей машине, в лаборатории. Машина с помощью гидравлики оказывает эталонную нагрузку непосредственно на датчик, полностью моделируя нагрузку от наезда тяжёлого карьерного самосвала. Компьютер мгновенно сравнивает показания датчика с эталоном и определяет погрешность.
Третий этап — возврат на место: после успешной поверки датчики монтируются обратно в платформу, и весы снова готовы к работе.
Такой подход позволяет полностью исключить из логистической цепочки сотни тонн «эталонного металла». Вся процедура становится локальной, быстрой и высокоточной, избавляя предприятие от необходимости везти караваны с гирями на удалённый ГОК.
— На сколько, по вашим расчётам, предложенная инициатива позволит сократить затраты времени на поверку автовесов?
— По нашим предварительным расчётам, чистая экономия времени на саму процедуру поверки будет колоссальной: процесс ускорится минимум в 3–4 раза. Но если смотреть на задачу шире, с учётом логистики, то временные затраты сокращаются не на часы, а на недели.
Для полного понимания рассмотрим классический метод и предлагаемую нами поэлементную поверку. Итак, сейчас, при классической процедуре, основное время занимает подготовка. Доставка сотен тонн гирь на удалённый ГОК, их разгрузка, подготовка площадки и монотонный ручной труд по перетаскиванию металла погрузчиком занимают минимум 2–3 дня на одни весы. Всё это время автомобильная весовая полностью заблокирована для производства. Также нужно учесть затраты и логистику на доставку гирь непосредственно на автовесы, которые расположены на разных площадках.
При поэлементной поверке мы демонтируем тензодатчики и передаём их в метрологическую лабораторию на экспресс-тестирование на силозадающей машине и монтируем обратно под платформу. Весь процесс занимает всего несколько часов.
В итоге чистый простой весового комплекса снижается с нескольких суток до одного рабочего дня (фактически — до одной рабочей смены). Для предприятия, где поток карьерных самосвалов не должен останавливаться ни на минуту, отвоевать двое суток полезного времени с каждых весов — это огромный производственный и экономический выигрыш.
— Кроме вопросов с поверкой и обеспечением работы измерительного и испытательного оборудования, ваша команда занимается и организацией будущей метрологической службы Сухого Лога. Расскажите подробнее о данном направлении.
— Метрологическая служба Сухого Лога станет передовым центром цифровой метрологии, ориентированным на полную автономность, высокую скорость процессов и независимость от внешних подрядчиков в условиях удалённого Бодайбинского района. Главным вектором развития службы будет отказ от тяжёлого физического труда и переход на автоматизированные, высокоточные технологические решения. Создавая службу метрологии для нашего флагманского проекта, мы изначально закладываем в неё принципиально новые стандарты — курс на цифровую метрологию и полную технологическую автономность.
На первом этапе в структуре службы будут развёрнуты специа-лизированные участки, призванные полностью закрыть базовые потребности огромного производственного комплекса. В их функционал войдёт поверка и калибровка средств измерений по ключевым технологическим направлениям:
• температура и давление: непрерывный контроль параметров для обеспечения безопасности и стабильности технологических процессов фабрики;
• уровень: высокоточный мониторинг заполнения технологических ёмкостей и резервуарных парков;
• масса: критически важное направление для предприятия, включающее обслуживание лабораторных весов и высокоточных гирь для пробирно-аналитической (ПАЛ) и санитарно-промышленной лабораторий, а также поверку массивных автомобильных весов и конвейерных систем.
При этом служба проектируется с запасом на опережение. В долгосрочной перспективе — планомерное расширение области аккредитации и переход на самостоятельную поверку других видов измерений (физико-химических, оптико-физических и других).
Фундамент для этого закладывается уже сейчас, на стадии проектирования. В проектные специ-фикации заложено приобретение полного спектра современного поверочного оборудования и необходимых исходных эталонов. Такой стратегический подход позволит Сухому Логу оперативно реагировать на любые производственные задачи, гарантировать абсолютную точность измерений и стать эталоном современной безгиревой и цифровой метрологии в золотодобывающей отрасли страны.
— Насколько состояние отечественного сегмента лабораторного оборудования способствует решению перечисленных задач? На ваш взгляд, достаточно ли горным предприятиям российских решений?
— Оценивая рынок отечественного лабораторного и измерительного оборудования, стоит признать, что за последние годы российские производители совершили заметный шаг вперёд. Сегодня в России выпускают качественные базовые приборы, готовые технические комплексы и решения для предварительной обработки материалов, которые отлично адаптированы к нашим суровым климатическим условиям и далеко не всегда уступают импортным аналогам.
При подборе оборудования для Сухого Лога мы занимаем максимально прагматичную позицию и ставим во главу угла надёжность, точность и уровень автоматизации, что критически важно для нашего удалённого региона.